资讯文件 / ARTICLE
四柱液压机自动化上下料改造在冲压生产线中的应用案例
在冲压车间走访时,经常能看到这样的场景:一台四柱液压机正在压制大型覆盖件,但上下料全靠人工操作行车或人工搬运。坯料重、节拍慢、安全隐患大,操作工劳动强度极高。尤其是在1000吨四柱液压机以上的大吨位设备上,这个问题更加突出——单件坯料动辄几十公斤,人工上料不仅效率低,还容易因对位偏差影响模具寿命。 ...
资讯正文
在冲压车间走访时,经常能看到这样的场景:一台四柱液压机正在压制大型覆盖件,但上下料全靠人工操作行车或人工搬运。坯料重、节拍慢、安全隐患大,操作工劳动强度极高。尤其是在1000吨四柱液压机以上的大吨位设备上,这个问题更加突出——单件坯料动辄几十公斤,人工上料不仅效率低,还容易因对位偏差影响模具寿命。
近几年,随着人工成本上升和冲压件精度要求提高,越来越多的企业开始对存量四柱液压机进行自动化上下料改造。这不是简单的"机器换人",而是涉及机械手选型、模具适配、节拍匹配、安全联动的系统性工程。
一、改造中常见的三个技术难点
从我们接触的大量改造案例来看,问题往往集中在以下几个方面:
- 节拍不匹配:机器人上下料节拍与压机滑块行程不协同,导致压机空转等待,综合效率反而下降;
- 对位精度不足:大吨位压机台面大,坯料放置偏差超过±2mm就可能造成模具啃伤;
- 安全联锁缺失:改造后光栅、安全门与压机控制系统的联锁逻辑不完善,存在误动作风险。
以一台2000吨四柱液压机为例,其滑块行程长、压制周期通常在8~15秒,如果上下料机械手的取放时间超过6秒,整线节拍就会被拖慢。因此改造前必须对压机动作曲线做精确测算。
二、典型改造方案与实施要点
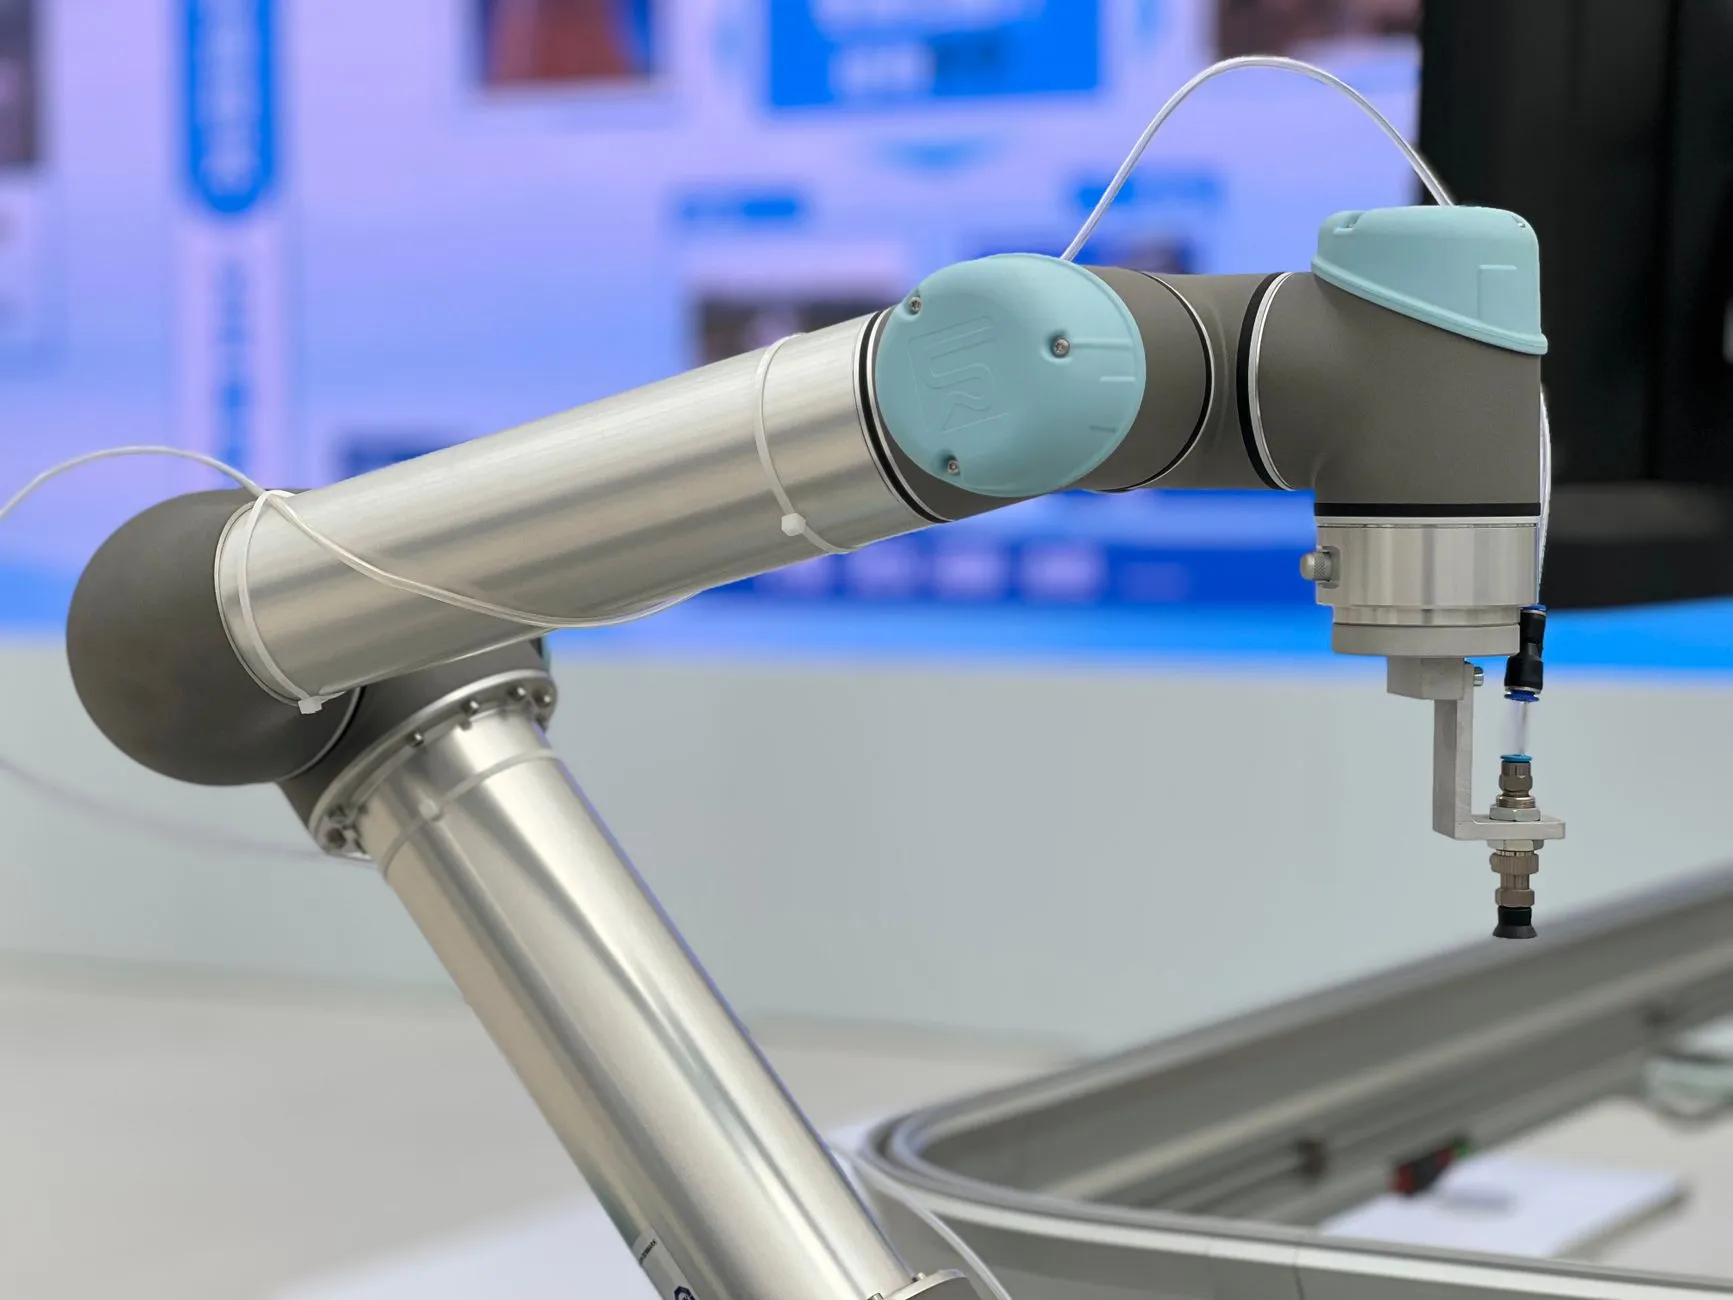
目前主流的改造路径是"桁架机械手+自动对中台+安全联锁"三位一体方案。具体实施时,液压机厂家需要与自动化集成商协同完成以下工作:
- 在压机前后加装桁架式上下料机械手,走行速度≥1.5m/s,重复定位精度±0.5mm;
- 配置坯料自动对中台和涂油装置,保证坯料进入模具前位置一致;
- 将机械手信号接入压机PLC,实现"滑块下行—机械手退出—压制—滑块回程—机械手进入"的闭环联锁;
- 加装安全光栅与区域扫描仪,人员进入危险区时压机自动停机。
需要特别注意的是,3000吨四柱液压机和5000吨四柱液压机由于台面尺寸大、模具重量高,机械手的跨度和负载能力要相应提升,桁架结构需做有限元校核,避免长期运行后导轨变形影响精度。这类大吨位设备的改造,建议优先选择对压机本体结构熟悉的原厂或具备整线集成能力的服务商。
另一个容易被忽视的细节是模具的适配改造。自动化上下料要求模具带有可靠的坯料定位销和顶出机构,否则机械手放料后坯料微移,批量生产中废品率会明显上升。
三、改造后的实际收益与建议
从已完成的改造项目看,一条配置1000吨四柱液压机的冲压线完成自动化上下料改造后,通常可实现:
- 单班操作人员由3人减至1人(仅需巡检);
- 综合节拍提升15%~25%,压机利用率明显改善;
- 因对位偏差导致的模具维修频次下降约30%。
给准备改造的企业几点务实建议:先做节拍测算再定机械手规格,不要盲目追求高配置;改造前与液压机厂家确认压机是否预留了外部联锁接口;分批实施,先改一台验证效果再推广到整线。
自动化上下料不是大吨位四柱液压机的" optional"项,而是冲压产线提质增效的必经之路。选对方案、做好联锁、匹配节拍,老设备同样能跑出新效率。
内容关键词:1000吨四柱液压机,2000吨四柱液压机,3000吨四柱液压机,5000吨四柱液压机,液压机厂家,四柱液压机