资讯文件 / ARTICLE
1000吨四柱液压机在汽车零部件冲压领域的应用现状与选型建议
在新能源汽车渗透率快速提升的当下,汽车零部件冲压行业正经历一轮明显的设备升级。走访多家配套冲压厂会发现一个共性现象:过去以400吨、630吨为主的冲压产线,正逐步被1000吨四柱液压机替代,尤其在底盘结构件、电池托盘边框、座椅骨架等中厚板成形工序上,吨位需求被明显抬高。这种变化并非简单的"以大代小"...
资讯正文
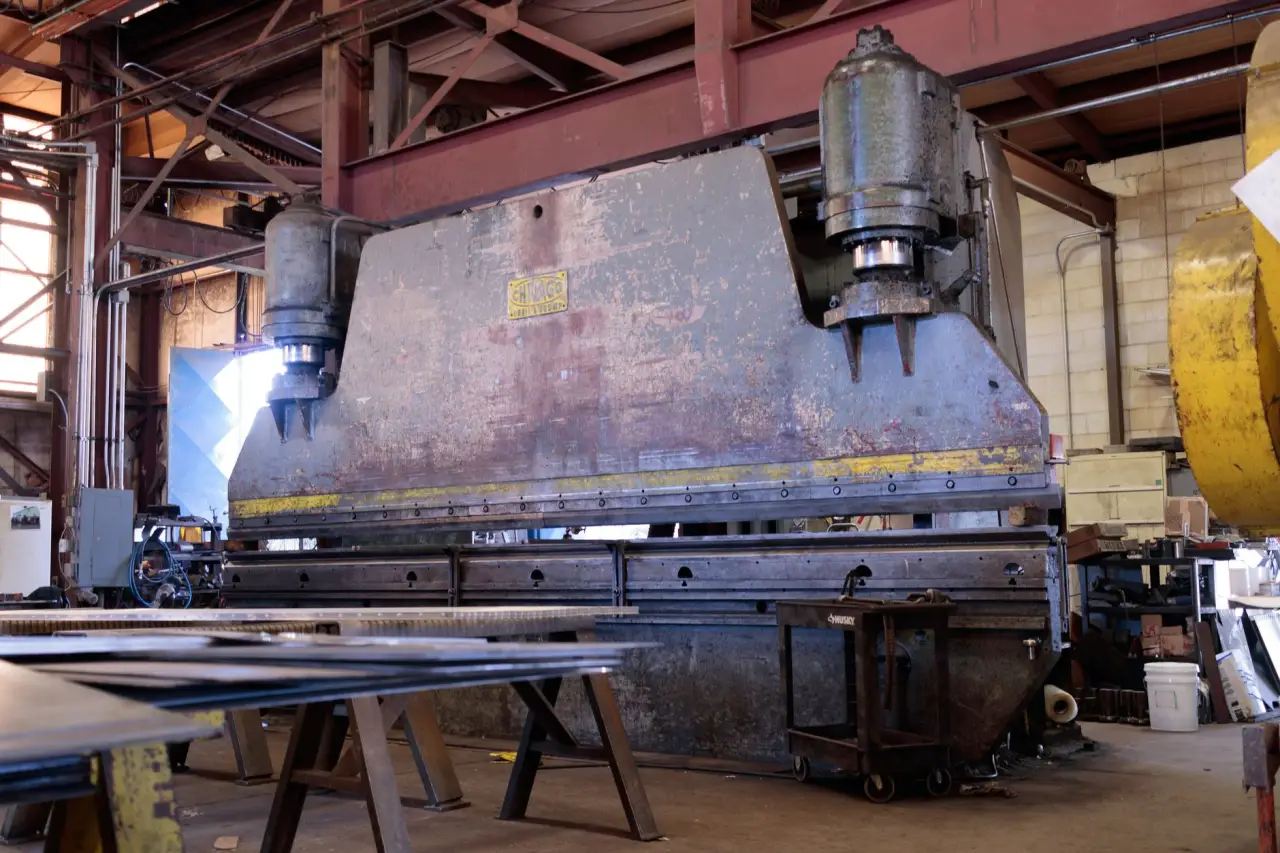
在新能源汽车渗透率快速提升的当下,汽车零部件冲压行业正经历一轮明显的设备升级。走访多家配套冲压厂会发现一个共性现象:过去以400吨、630吨为主的冲压产线,正逐步被1000吨四柱液压机替代,尤其在底盘结构件、电池托盘边框、座椅骨架等中厚板成形工序上,吨位需求被明显抬高。这种变化并非简单的"以大代小",而是材料与工艺共同倒逼的结果。
为什么冲压厂开始普遍上1000吨级设备?
原因集中在三个层面。高强钢和铝合金板材的大量应用,使材料屈服强度上升,成形所需压力随之增加;零件结构趋向一体化,原本由几个小件焊接的结构改为单件冲压,模具投影面积变大;再加上对回弹控制和尺寸一致性的要求提高,设备必须具备足够的吨位余量和压力稳定性。1000吨四柱液压机在这一区间内兼顾了成形能力与模具适配性,成为不少厂家的"入门级大件设备"。
四柱结构在冲压工艺中的技术优势
四柱液压机采用四立柱导向,滑块运行平稳、抗偏载能力较强,对大型覆盖件和不对称结构件的成形尤为友好。以1000吨机型为例,工作台面通常在2000mm×1600mm以上,开口高度和行程可根据模具定制,配合比例阀或伺服系统实现多级压力与速度控制。在拉深、折弯、整形等复合工序中,压力曲线可编程,能有效抑制起皱和开裂。
需要提醒的是,四柱机的抗偏载能力虽好,但并非无限。当模具重心偏离台面中心超过一定比例时,立柱受力不均会加速导套磨损。因此在选型阶段,必须把模具重心、台面有效工作区一并纳入计算,而不是只看吨位数字。
吨位如何匹配:从1000吨到5000吨的选择逻辑
吨位选择的核心依据是成形力、模具投影面积与工艺类型。简单估算可按"零件投影面积×材料单位成形压力×安全系数"计算,但实际选型还要考虑压边力、设备行程和台面尺寸。以下为常见的匹配参考:
- 1000吨四柱液压机:适用于中小型结构件、电池托盘边框、座椅骨架等,是当前冲压配套厂的主力机型;
- 2000吨四柱液压机:面向大型底盘件、门内板加强件,模具尺寸和压边力需求更高;
- 3000吨四柱液压机:多用于一体化程度较高的大型冲压件,或需要多工位复合成形的场合;
- 5000吨四柱液压机:主要服务重型商用车结构件、超大尺寸一体化零件,投资与厂房条件要求较高。
不少采购方容易陷入"吨位越大越保险"的误区。实际上吨位过大不仅增加设备投资和能耗,还会因压力控制精度下降影响薄板件的成形质量。合理做法是留出15%–25%的吨位余量,而非盲目翻倍。
选型时容易被忽略的几个细节
除了吨位,液压机厂家的系统配置差异同样关键。机架焊接与时效处理是否到位,直接决定设备长期精度;液压系统采用插装阀还是伺服泵,影响能耗与响应速度;滑块平行度、重复定位精度则关系到模具寿命和零件一致性。建议在询价阶段要求厂家提供台面平面度、滑块下行速度范围、保压性能等具体参数,并结合自身节拍需求做验证。
汽车零部件冲压的设备选型,本质上是工艺、模具与设备三者的匹配问题。1000吨四柱液压机之所以成为当前的热门机型,是材料升级与零件一体化趋势下的合理选择;而2000吨、3000吨乃至5000吨机型的配置,则需回到具体零件的成形力计算与产能规划上来。把吨位、台面、精度和液压系统放在同一张表里对比,比单看价格更能避免后期返工。
内容关键词:1000吨四柱液压机,2000吨四柱液压机,3000吨四柱液压机,5000吨四柱液压机,液压机厂家,四柱液压机